石墨生产线中的液压设备 关键应用与选型维护指南
石墨制品在生产过程中需要经历混捏、成型、焙烧、浸渍、石墨化等多道工序,其中成型环节对制品的密度、强度和成品率起着决定性作用。液压设备作为石墨成型生产线的核心动力装备,其性能直接影响产品质量与生产效率。本文将围绕石墨生产线中液压设备的主要类型、技术要求、常见问题及维护要点展开分析。
一、石墨生产线中液压设备的主要类型
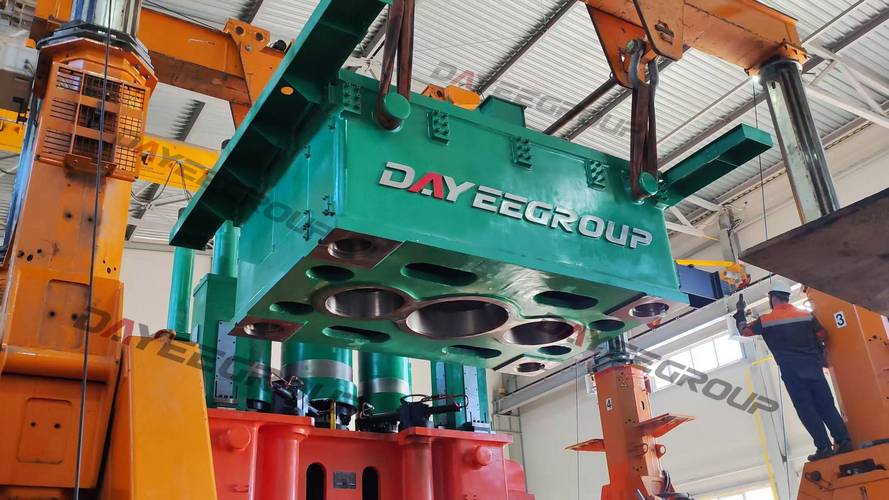
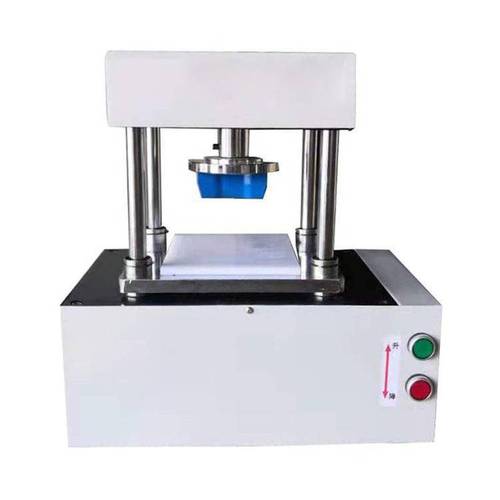
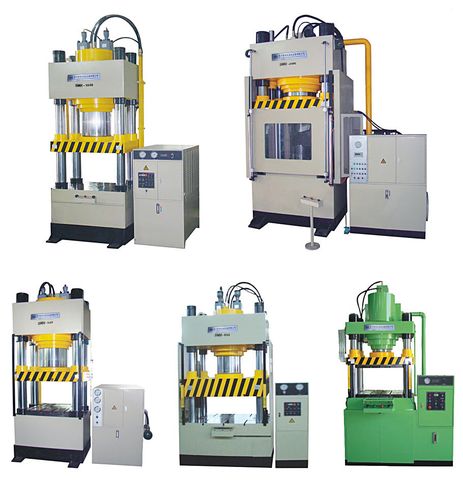
1. 液压压机(成型压机)
石墨电极、坩埚、异型石墨件等产品的成型普遍采用液压压机。根据工艺不同,可分为:
- 挤压机:用于生产长条形石墨电极,通过液压驱动挤压杆将糊料从模具中挤出。
- 模压机:用于生产块状或异型制品,通过液压缸对模具内的糊料施加高压。
- 等静压机:用于生产高密度、各向同性石墨制品,利用液体介质使物料在各个方向均匀受压。
2. 液压顶推与脱模装置
在压制成型后,需要将制品从模具中顶出,液压顶出机构可提供平稳、可调的脱模力,避免制品开裂。
3. 液压夹持与输送设备
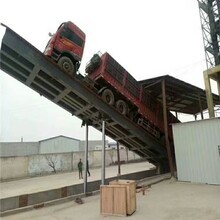
包括液压夹料机构、翻转台、升降平台等,用于石墨坯料在工序间的搬运和定位。
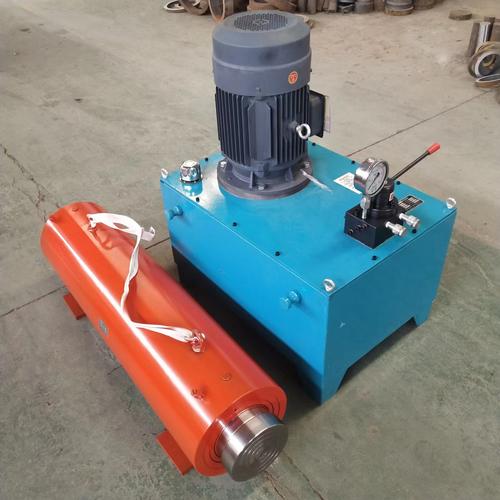
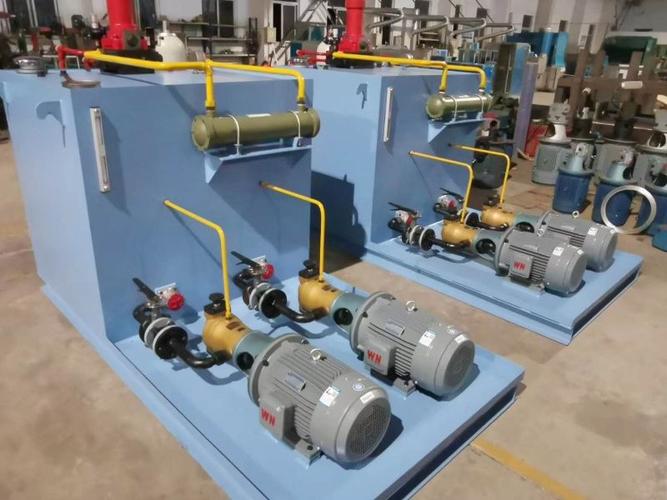
4. 液压站与泵控系统
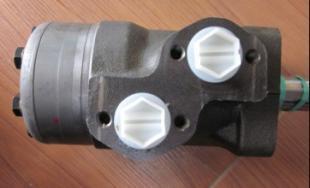
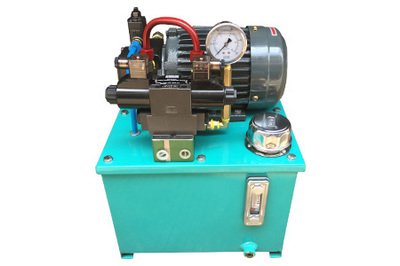
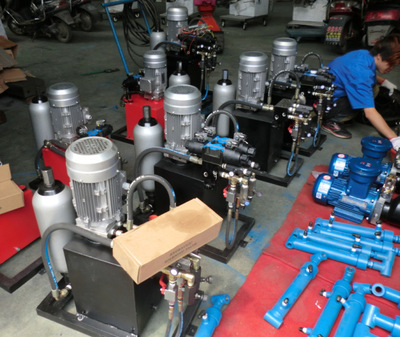
为上述执行机构提供压力和流量,通常由高压泵、油箱、阀组、蓄能器、冷却系统等组成。
二、石墨生产线对液压设备的技术要求
1. 高压、大流量且稳定
石墨成型压力可达数十兆帕甚至上百兆帕,要求液压系统能长时间稳定输出高压,压力波动小,以保证制品密度一致。
2. 速度可控
压制过程常需要慢速加压、保压、快速回程等阶段,液压系统应具备比例阀或伺服阀控制,实现速度可调。
3. 抗污染与耐磨
石墨粉料极细且易扩散,液压系统需有良好的密封和过滤措施,防止粉尘侵入导致阀件卡滞、油液劣化。
4. 高温适应性
部分工序环境温度较高,液压油需选择粘度指数高、抗氧化性好的型号,并配置有效冷却。
三、常见问题与对策
- 压力不足或波动大
- 检查液压泵磨损、溢流阀设定值漂移、油液污染。
- 对策:更换泵件、清洗阀组、定期检测油液清洁度。
- 油温过高
- 原因多为冷却器堵塞、系统内泄严重、油箱容量偏小。
- 对策:清理冷却器、修复或更换内泄元件、必要时增加冷却能力。
- 爬行与冲击
- 多因空气混入、导轨润滑不良、背压阀设置不当造成。
- 对策:排气、改善润滑、调整背压和节流。
- 外泄漏
- 密封件老化或损坏,粉尘加速磨损。
- 对策:选用耐磨密封材料,改善防尘措施。
四、维护与管理要点
- 油液管理
- 定期取样检测粘度、水分、颗粒度,按周期过滤或换油。
- 保持油箱呼吸器完好,防止粉尘进入。
- 温度与压力监控
- 安装温度和压力传感器,设定报警值。
- 每班记录运行参数,发现趋势异常及时处理。
- 密封与防尘
- 对长期在石墨粉尘环境中工作的液压缸,采用双重防尘圈、防护罩。
- 定期检查活塞杆表面有无划伤、腐蚀。
- 计划性检修
- 建立液压元件寿命台账,按运行小时安排更换。
- 大修时彻底清洗管路、油箱,更换全部密封件。
五、选型建议
- 依据工艺吨位和压力曲线选择压机类型与液压站功率。
- 优先选择具有比例控制或伺服控制的系统,以适应不同石墨制品的压制曲线。
- 考虑石墨粉尘环境,液压站宜独立布置或加强防护,电气元件防护等级不低于IP54。
- 与设备制造商确认液压系统的清洁度等级和滤芯精度,通常要求NAS 8级或更高。
在石墨生产线中,液压设备不仅是动力源,更是决定制品质量一致性和生产效率的关键环节。只有合理选型、规范维护,才能减少故障停机、延长设备寿命,保障石墨制品生产的连续稳定运行。
如若转载,请注明出处:http://www.baomingjx.com/product/32.html
更新时间:2026-09-15 02:35:07